
E-mail: ncjt@zjncjt.com


20-тонная печь графитации Ачесон может работать на полной мощности от 24 до 40 часов, а затем ей потребуется пять-семь дней охлаждения, прежде чем ее кто-нибудь откроет. Пиковая температура — это главный показатель, но стоимость тонны определяется тремя более спокойными факторами: типом печи, состоянием изоляции и формой профиля мощности.
Два цеха, работающие с одинаковым графиком 2800 °C, могут различаться на 30 процентов по киловатт-часам на тонну. Разрыв обычно не трансформаторный. Это войлок из прессованного графита, увеличенный контур охлаждения или шина, рассчитанная на более короткую печь.
Краткая версия
Графитизация представляет собой твердофазную перегруппировку, а не стадию плавления. В предшественнике кокса или твердого углерода слои графена расположены примерно параллельно, но смещены друг от друга, с расстоянием между слоями около 3,44 Å. Удерживайте материал при температуре примерно выше 2200 °C, и слои будут вращаться. Расстояние уменьшается до 3,354 Å, высота кристаллитов растет, а отсюда и физические свойства: удельное электросопротивление может упасть в три-десять раз, теплопроводность возрастает, а сера, азот и летучие металлы покидают решетку.
Именно это двойное действие, упорядочение кристаллов и очистка, является причиной того, почему один тип печи обслуживает два рынка. Производители анодов для аккумуляторов покупают этот процесс ради мощности и эффективности первого цикла. Производители электродов и науглероживателей покупают его по проводимости и зольности.
Ниже 2200 °C слоистый порядок почти не развивается; между 2600 и 3000 °C кривая выравнивается, а потребность в энергии продолжает расти. Коммерческая золотая середина обычно находится там, где соответствует спецификациям, а не при максимальном числе, которое может выдержать печь.
Доминируют три семейства: резистивный коксовый слой вокруг шихты (Ачесон), постоянный ток, проходящий через последовательно соединенные детали (внутренне-последовательные), и графитовые нагревательные элементы или трубки внутри изолированной горячей зоны (коробчатые и вакуумные конструкции). Плотность тока, износ электродов и однородность температуры у них резко различаются.
Открытый слой Ачесона сжигает часть собственной углеродной упаковки. Вакуумная или аргоновая защита защищает графитовые нагреватели, не допускает попадания кислорода в загрузку и позволяет откачивать летучие вещества вместо повторного осаждения на продукте.
Графитовый войлок и жесткая графитовая плита образуют горячую поверхность, карбон, армированный углеродным волокном, выполняет несущую функцию, а оксид алюминия или муллитовое волокно с микропористым резервным слоем защищает оболочку. Каждый миллиметр деградировавшего материала горячей поверхности проявляется в виде температуры корпуса.
Термопары типа C достигают температуры примерно 2300 °C в чистых, неокисляющих условиях. Кроме того, практичным выбором являются двухцветные пирометры и сапфировая оптоволокно, а на пути их обзора не должно быть смолы и паров металла.
Для пилотных работ, исследований по очистке и небольших деталей из композитных материалов C/C обычной точкой входа является вакуумная камера с графитовым нагревом, поскольку она сочетает в себе контролируемую атмосферу с измеримой горячей зоной.
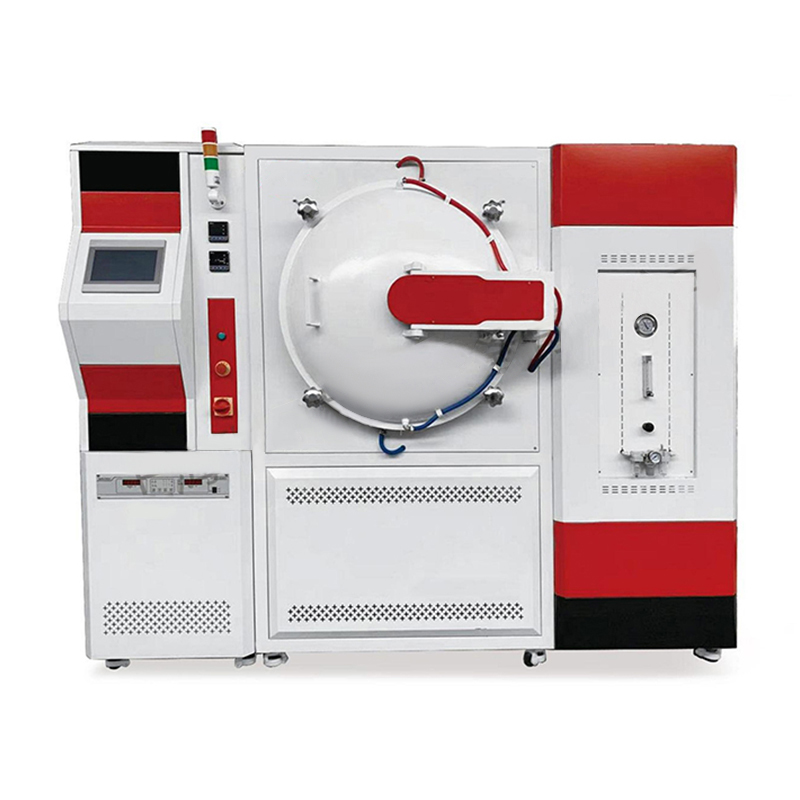 Вакуумная угольная трубчатая печь Эта вакуумная печь с углеродными трубками представляет собой высокотемпературную печь сопротивления с высоким вакуумом и графитовым нагревательным элементом. Максимальная температура может достигать 2000°C-2300°C.... Посмотреть продукт →
| Тип печи | Типичная плата | Пиковая температура | Время цикла | Энергия на тонну | Лучше всего подходит |
|---|---|---|---|---|---|
| Acheson | 10–60 т порошка или электродов в коксовом слое | 2500–3000 ° C в ядре | 5–15 дней, включая охлаждение | 3500–5500 кВтч | Производство анодов и донауглероживателей большого объема, где капитальные затраты имеют большее значение, чем эффективность. |
| Внутренний последовательный | Электродные столбцы, соединенные последовательно | 2800–3000 °С | 2–5 дней | 2800–3800 кВтч | Графитовые электроды большого диаметра, требующие однородности и меньших потерь на электродах. |
| Коробчатый | Порошок в мешочках или лотках, 1–10 т. | 2500–3000 °С | 2–6 дней | 3000–4500 кВтч | Материал анода батареи в малых и средних партиях со строгим контролем загрязнения |
| Непрерывный | Порошок подается через нагреваемый канал | 2400–3000 °С | Непрерывный, hours of residence | 2500–3500 кВтч | Крупнообъемные линии производства анодов со стабильным качеством и стабильным качеством сырья. |
| Вакуумная или атмосферная графитовая печь | 1 кг–1 т с графитовыми нагревателями | 2000–3000 °С | 6–36 часов | Несопоставимо, мелкосерийная пошлина | Пилотные испытания, очистка, композиты C/C, исследовательские образцы |
Данные счетчиков партийных циклов редко соответствуют данным в рекламной брошюре. В хорошо эксплуатируемой печи Ачесона или коробчатой печи полезная работа по обогреву составляет меньшую часть затраченной энергии, а самой большой возмещаемой потерей является тепло, уносимое с охлаждающей водой, и излучение во время длительного охлаждения.
Ориентировочное распределение энергии в цикле периодической графитации
Несколько цифр, которые стоит отслеживать, но которые редко встречаются в спецификациях:
В спросе больше не доминирует только сталь. Литий-ионный анодный материал поглотил большую часть новых печей, и этот сдвиг изменил то, чего требуют покупатели: более жесткие пределы загрязнения, контролируемую атмосферу и записи партий, которые выдерживают проверку.
Специализированный сегмент небольшой по тоннам, но требовательный к оборудованию: вакуумная герметичность, контроль парциального давления и материалы горячей зоны, которые не оставляют частиц на работе. Это та же логика, которая используется при выборе изоляции вакуумных печей, где горячая зона определяется выделением газов, а не только температурой.
Начните со спецификации продукта и двигайтесь назад к печи, а не наоборот. График 2600 °C и график 2900 °C могут совместно использовать печь, но не эксплуатационные расходы, а заявление о чистоте золы в 50 частей на миллион обычно полностью исключает открытый коксовый слой.
По окупаемости арифметика тупая. Анодная графитация обычно потребляет от 2500 до 4500 кВтч на тонну в зависимости от типа печи. При промышленном тарифе 0,08 доллара США за кВтч это составляет от 200 до 360 долларов США за тонну только электроэнергии, поэтому сокращение потерь на оболочку и охлаждение на 15–25 процентов окупает модернизацию изоляции примерно за 6–14 месяцев на загруженной линии. Если ваша технологическая цепочка начинается с сырых изделий, содержащих связующее, на предыдущем этапе задается плотность, которую наследует цикл графитации.
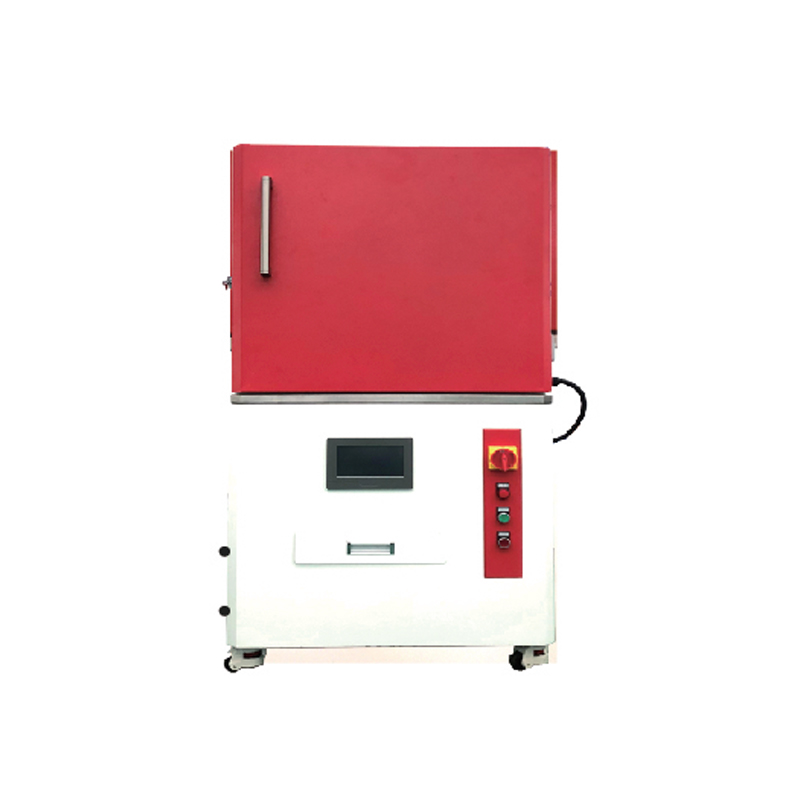 Высокотемпературная печь для снятия привязки и спекания Наша высокотемпературная печь для удаления связующих представляет собой печь циклического действия, разработанную нашим заводом и основанную на расщеплении и абсорбции аналогичных международных продуктов. Д... Посмотреть продукт →
Большинство проблем с печью проявляются как медленный дрейф, а не внезапный отказ. Отслеживайте три показателя в каждой кампании: температуру корпуса в фиксированных точках, температуру охлаждающей воды на выходе при фиксированной мощности и время, необходимое для достижения заданной точки. Повышение температуры скорлупы на 20 °C в ходе двух кампаний — это сигнал, а не неисправность датчика.
Замена графитового войлока и жесткой изоляции обычно вызвана сжатием, загрязнением парами металла и повреждениями при погрузке. Там, где горячая поверхность находится в диапазоне от 1300 до 1600 °C, оксид алюминия или муллитовое волокно и микропористый резервный слой за графитом выполняют тяжелую работу на холодной стороне. Общая логика согласования изоляции с атмосферой и температурой печи описана в этом документе. Руководство по изоляционным материалам для вакуумной печи , и те же правила выбора применяются при перестроении горячей зоны графитации.
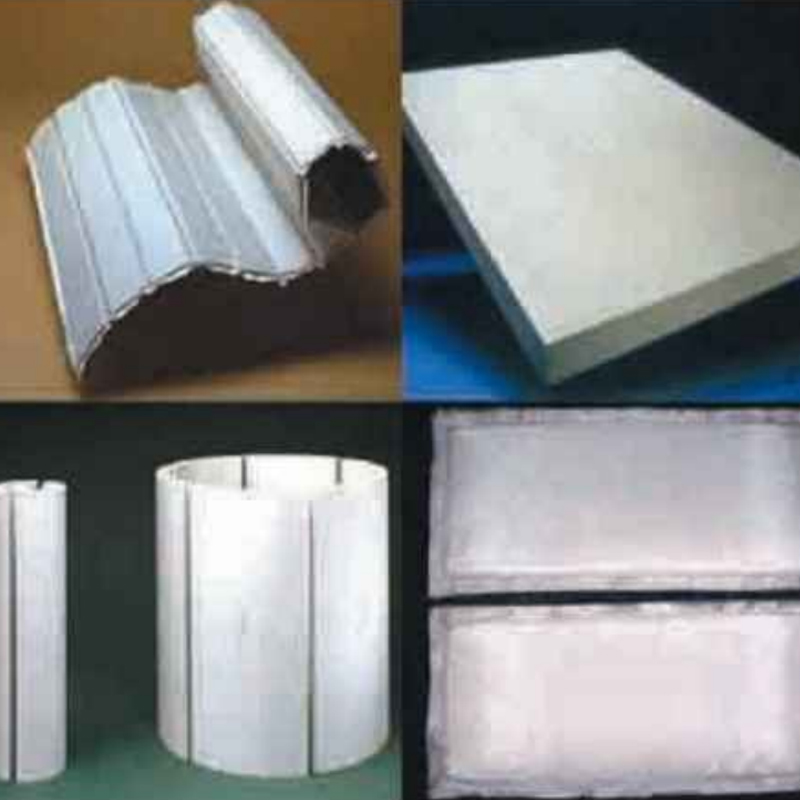 Нано-микропористая изоляционная плита Наноизоляционные композиционные материалы изготавливаются путем соединения нанопористых материалов с теплозащитными материалами с помощью специального процесса. Их теплопроводность составляет около... Посмотреть продукт →
Соблюдение требований – это то место, где новые мощности чаще всего останавливаются. Отходящий газ графитизации содержит диоксид серы, окись углерода, смолистый туман и мелкие частицы углерода, поэтому проект извлечения и снижения выбросов обычно должен быть одобрен еще до заказа печи. Контуры водяного охлаждения обычно имеют замкнутый контур с обнаружением утечек, а сильноточные секции требуют обычных границ вспышки дуги, изолированных инструментов и тепловидения в рамках плановой процедуры. Поставщики, заявляющие о соответствии ISO 9001 или CE, должны иметь возможность указать номера и область действия сертификатов, поскольку область действия часто охватывает электробезопасность, а не работу при высоких температурах.
Если вы возьмете одну идею с этой страницы, возьмите последовательность. Сначала сопоставьте тип печи с продуктом, затем спроектируйте горячую зону и изоляцию, и только затем согласуйте подачу электроэнергии в соответствии с реалистичным циклом. Пиковая температура — это самая простая часть спецификации, которую легче всего достичь, и за которую легче всего переплачивать за каждый день работы печи.
Introduction: Алюмосиликатно-волокнистая плита в настоящее время является высокоэффективным изолÑ...
Introduction: Изделия из алюмосиликатного огнеупорного волокна производятся путем селективной обÑ...
Introduction: 1. Формованная футеровка печи из керамического волокна для плит из керамического воло...

Предприятие, объединяющее проектирование, исследования и разработки, производство, продажи и инжиниринговые услуги. Производители плит из керамического волокна, Решения для вакуумной термообработки в Китае.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Арлен@zjncjt.com
Tel: +86-572-8295956
Add: Улинтоу, деревня Танбэй, город Лейдиан, страна Дэцин, город Хучжоу, провинция Чжэцзян, Китай
Авторское право © 2024 Чжэцзян Nengcheng Crystal Fiber Co., Ltd. Все права защищены.
